河北微赛新材料主营:tpu镭射彩虹膜,装饰无纺布膜,热熔胶膜,水囊膜,油囊膜,tpee安全气囊膜,声学膜等
咨询热线:梁经理 13731198552 / 胡先生 13731198552
产品展示
PRODUCTS
联系我们
CONTACT
地址:石家庄高新区辽河道36号
电话:13731198552
邮箱:594642201@qq.com
TPU双面哑黑膜和单面哑黑差别在哪生产防呆和模切良率优势一次讲清楚
发表时间:2026-10-21 | 浏览次数:
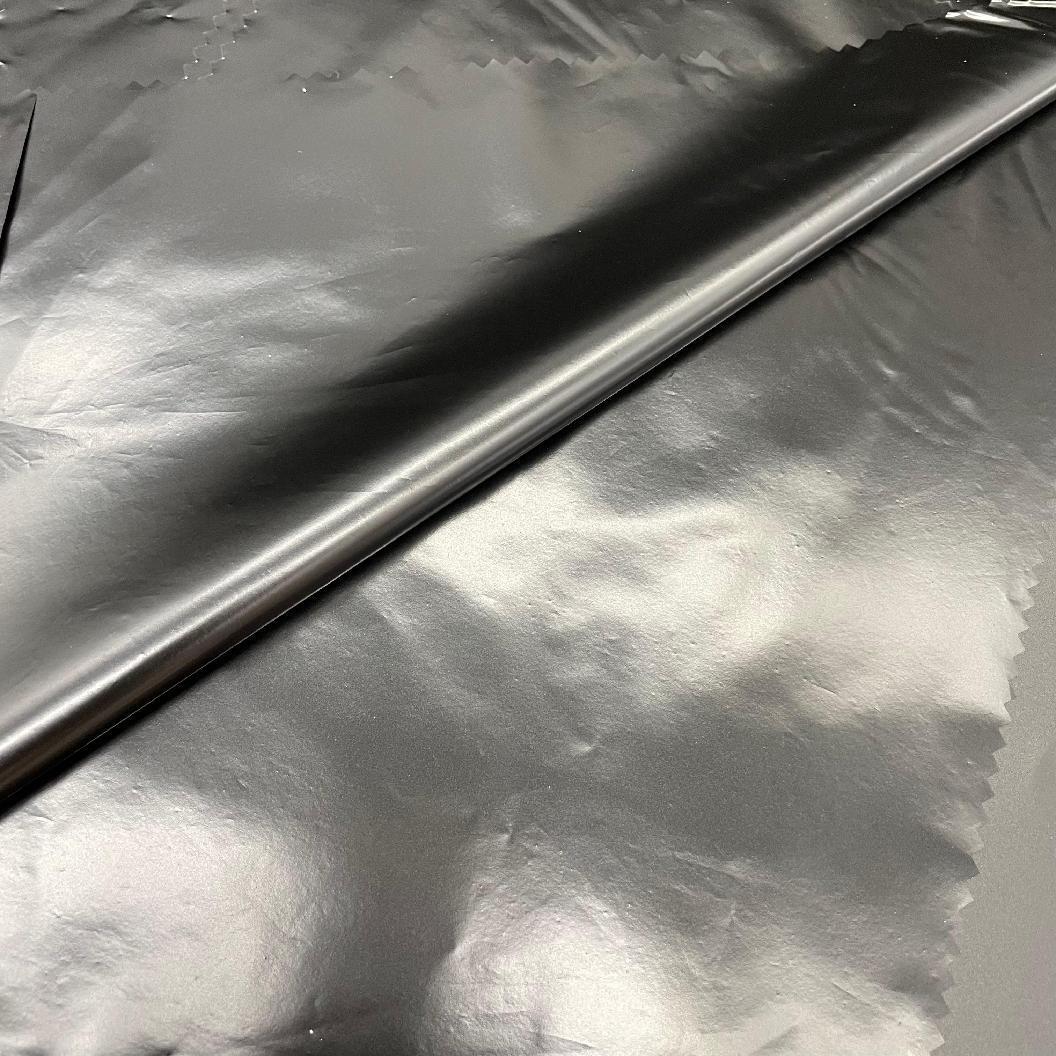
做模切生产的有个共识:材料本身再贵,贵不过停机和调机。TPU哑黑膜这两年在电子辅料和汽车内饰件上跑得快,采购单上经常出现“双面哑黑”和“单面哑黑”两个选项,价格差一截,有人觉得单面够用,有人坚持双面。真拉到模切线上跑一个班次,差别不在膜的性能参数表上,在工人上手的那一下。
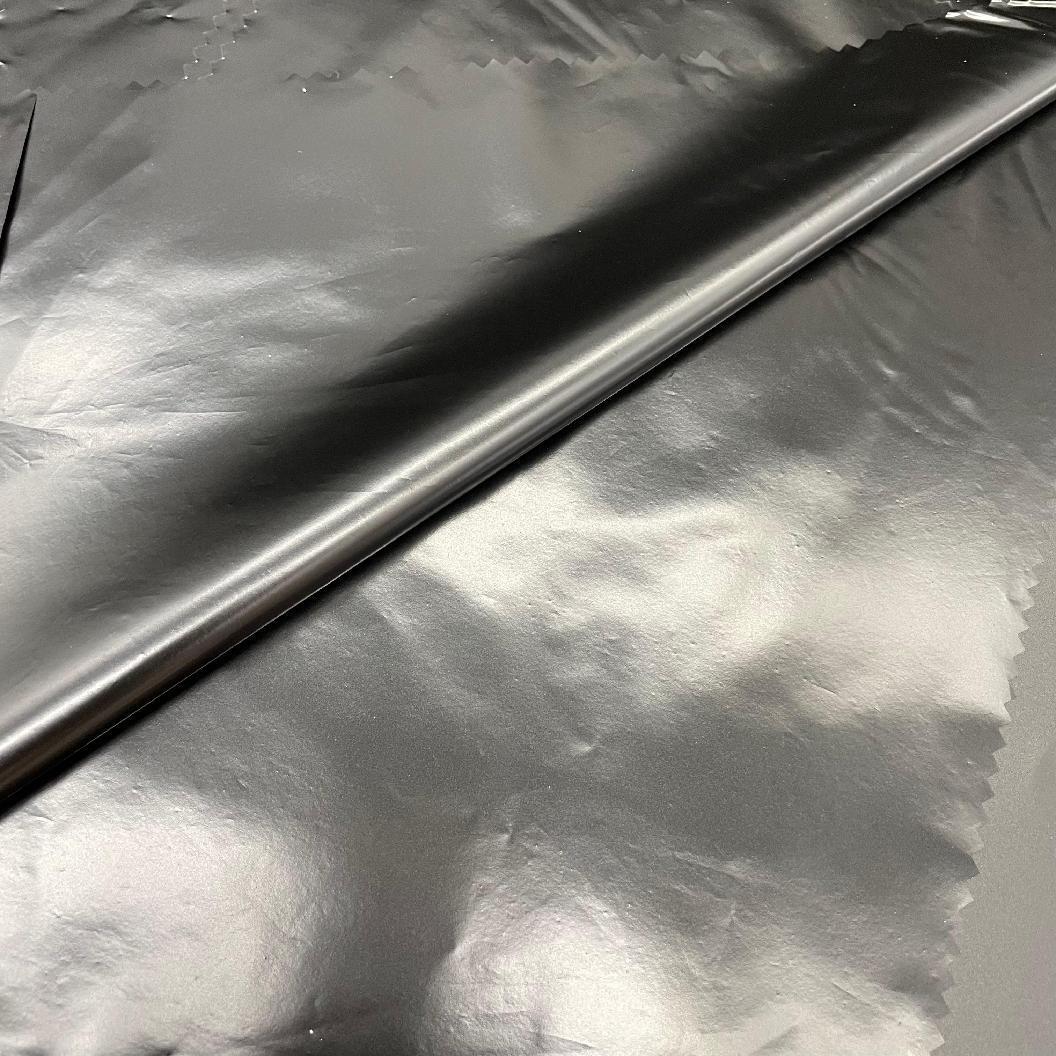
先把这个“哑黑”的工艺差别说清楚。单面哑黑膜,一面是磨砂质感,另一面是光面或者普通面。双面哑黑,正反两面都做了哑光处理。你如果拿这两款料去做同一个产品,比如手机屏幕边缘的遮光垫片或者手表底壳的保护片,单面哑黑在贴合的时候需要认方向:哑面朝外,光面朝离型膜或者朝内。问题就出在这。模切车间里一卷料几百米,模切完的片材堆在托盘里,工人取片往下一道工序放的时候,手一摸,一面涩一面滑,得翻过来看。赶产量的时候,谁有功夫每一片都翻?放反了,哑面朝里,外观件表面变成光面,或者贴合胶面搞错,整批报废。
双面哑黑把这个环节直接抹掉了。撕掉离型膜之后,两面手感一致,拿起来就能放,不用判断正反。这个“防呆”听起来是小事,但在大批量模切里,减少一次判断动作,累积到几万片就是产线节拍上的实打实差距。有做屏幕贴合的朋友提过一个细节:双面哑黑膜撕膜后工人不需要额外确认方向,产线培训成本也低一截,新员工上手第一天就能跟上节拍。
良率层面还有一层。单面哑黑膜的哑光面通常是后期压印或者涂布做出来的,光面那一侧的厚度和表面能跟哑面不完全一致。模切的时候,刀模从哪一面进、离型膜在哪一面,工艺窗口比双面哑黑窄。双面哑黑因为两面同质,模切参数的设定少了一个变量,尺寸稳定性在大批量走刀时更稳。尤其是做带内孔或者异形轮廓的垫片,单面料偶尔出现的翘曲或者离型膜剥离力波动,根源往往就在那一面光一面的不对称结构上。双面哑黑整体厚度均一性通常优于单面,这不是说单面做不了高精度,是双面料的工艺容错空间大,模切厂不用为了那一面光面去反复调刀压和送料张力。
成本账得换个算法。双面哑黑单价确实高一些,但你把单面料多出来的人工挑拣、放反报废、调机工时摊进去,差距就没标价上那么大了。更别说有些产品本身就需要双面哑黑的外观一致性,比如外露的装饰件或者需要双面粘接的结构,单面料根本顶不上去。当然,如果产品结构本身就有一面被完全遮盖、永远不露出来,而且模切厂有成熟的防呆工装或者自动化视觉对位,单面哑黑该用就用,没必要为用不上的那面哑光买单。
选料的时候问自己一句:这片膜切完之后,工人需不需要判断正反。需要判断,双面哑黑省下来的那几秒和那几片报废,比材料差价值钱。不需要判断,工装到位、自动化上料、或者产品设计上单面永远朝内,单面哑黑的成本优势是实的。最怕的是为了省材料钱选了单面,产线上靠人盯,盯不住的时候良率掉下来,回头再换双面,前面跑的库存全成呆料。

- 微赛首页 联系微赛新材料 关于我们 TPU膜资讯
- TPEE膜 高透型TPEE防水透气膜 中透型TPEE防水透气膜 低透型TPEE防水透气膜 透明亚光TPEE阻燃膜
- TPU高阻隔膜 TPU雾面膜 TPU透明包装膜 TPU镀钛膜 镀铝无纺布
- TPU产业膜 耐黄变TPU高透明膜 TPU黑色阻燃膜 3μ超薄TPU导电背胶膜 TPU高亮镀铝膜
微信公众号
联系人:梁经理
热线:13731198552
邮箱:594642201@qq.com
地址:石家庄高新区辽河道36号
版权 河北微赛新材料主营:tpu镭射彩虹膜,装饰无纺布膜,热熔胶膜,水囊膜,油囊膜等 Powered by EyouCms 备案号:冀ICP备2020028438号-2 公安备案号:冀公网安备13019902000824号
 2880613710
 13731198552

