河北微赛新材料主营:tpu镭射彩虹膜,装饰无纺布膜,热熔胶膜,水囊膜,油囊膜,tpee安全气囊膜,声学膜等
咨询热线:梁经理 13731198552 / 胡先生 13731198552
产品展示
PRODUCTS
联系我们
CONTACT
地址:石家庄高新区辽河道36号
电话:13731198552
邮箱:594642201@qq.com
TPU高亮镀铝膜反射率85%到97%的差距到底由哪些工艺决定
发表时间:2026-10-20 | 浏览次数:
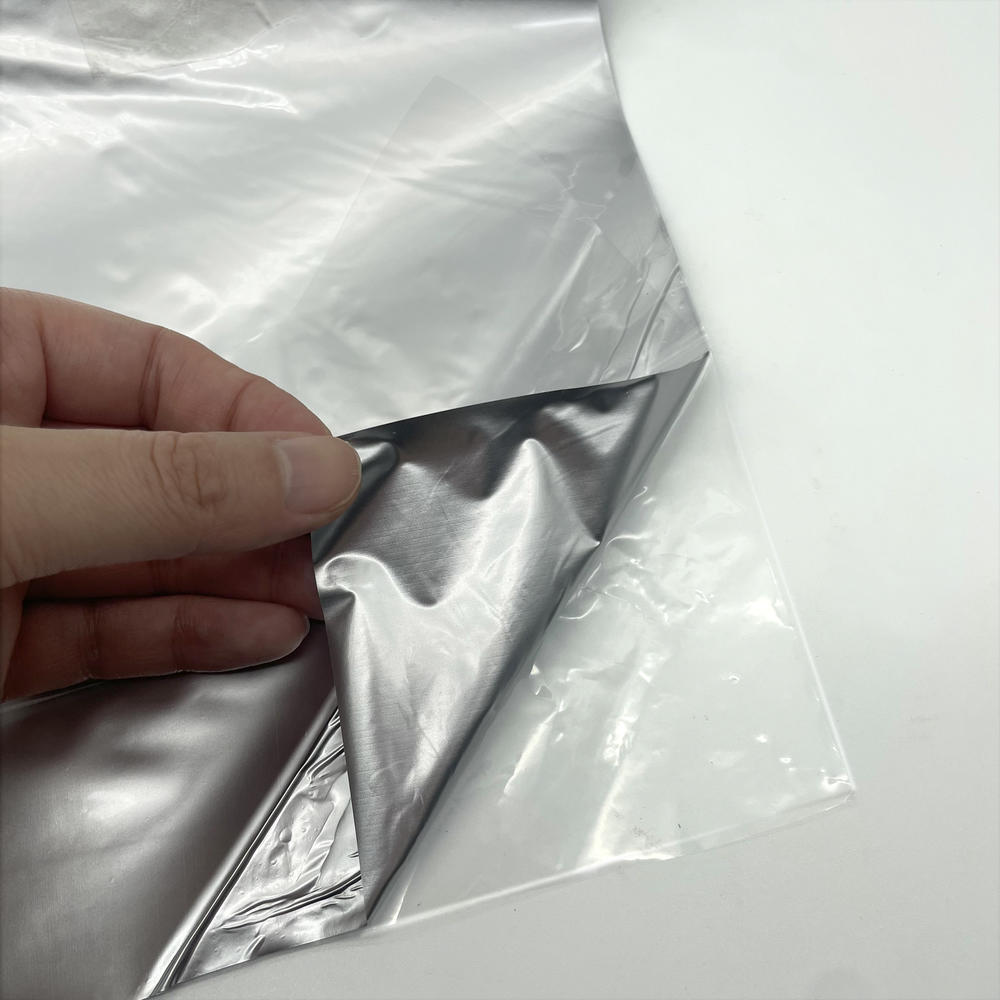
采购TPU高亮镀铝膜的人常犯一个错:拿两卷样品往桌上一放,看谁更亮就定谁。这法子在小批量试样阶段勉强能用,放到量产技术协议里就危险了。85%和97%之间那十几个点的反射率差距,很多时候不是“铝镀得够不够厚”的问题。镀得太厚反而可能坏事,关键是铝层结晶的质量和界面状态,这两样东西样品上看不出来,得上产线看工艺。
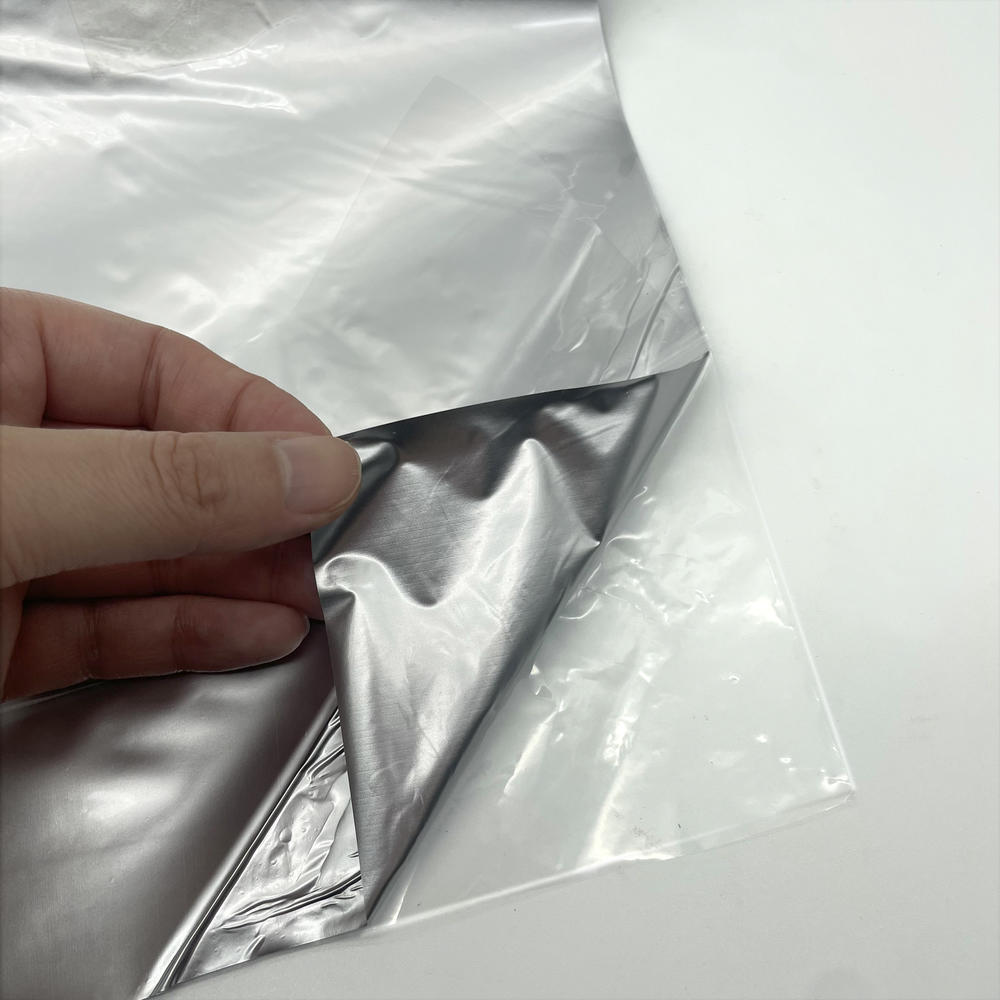
先说一个反直觉的事实。真空蒸镀形成的铝层,厚度通常在纳米级,专利文献里给出的典型范围是20到100纳米。这个厚度远没到“堆料换反射”的程度。有研究专门做过不同厚度铝膜的反射率对比,结论是膜厚减薄到极薄时反射率会掉,但根本原因不是铝不够,是晶粒尺寸跟着变小、表面粗糙度上去了。换句话说,铝层薄不是问题,铝层长得“碎”才是问题。反射靠的是铝晶粒连成致密平整的镜面,晶粒细碎、取向混乱,光打上去就是漫反射,测出来自然难看。所以盯供应商的工艺,别问“镀了多厚”,问晶粒控制怎么做的。
那晶粒质量由什么决定。蒸发速率和基材温度是两个绕不开的变量。真空蒸镀时,铝蒸气到达TPU表面的动能和迁移能力,直接决定它是老老实实排成致密晶格,还是乱堆一气形成疏松结构。有工艺资料写得很具体:基材温度一般控制在70到80℃这个区间,低了沉积粒子扩散不开、镀层松散光泽差,高了TPU基材本身会热变形。这个窗口很窄,产线控温稳不稳,比镀膜机牌子更能拉开反射率的差距。蒸发速率同理,太快了铝原子来不及排布,晶格缺陷多;太慢了生产效率扛不住。能把这俩参数捏在一个稳定区间里跑的产线,出来的膜反射率才有可重复性。
还有一个更隐蔽的变量在铝层下面。TPU表面能低,铝原子直接往上沉积,结合力主要靠物理吸附,界面微观上其实是虚的。这种虚的界面在反射率测试里不一定立刻露馅,但稍微放一放、折一折,铝层微裂纹一出来,反射率就往下走。行业里解决这个问题的办法是在镀铝前加底涂或等离子处理,先给TPU表面接上极性基团,再涂一层同时亲和TPU和铝的反应性底涂。这层底涂薄到几乎不影响手感,但它决定了铝层是“长在”TPU上还是“浮在”TPU上。有底涂的膜,弯折几千次之后反射均匀度还能稳住;没有的,百格测试那一关就过不去。采购谈技术指标的时候,如果供应商只报反射率初始值不报附着力和耐弯折数据,那个97%看看就好,别当真。
另外,镀膜方式本身也有讲究。同样是真空蒸镀,电子束蒸发和磁控溅射出来的铝膜,反射率表现有实测差异。有对比研究在硅衬底上沉积1微米铝膜,优化后的电子束蒸发样品在反射率上优于磁控溅射。虽然这个结论是在硬质衬底上得出的,不能直接套到TPU卷绕镀膜上,但它提示了一件事:镀膜设备的等离子体环境和蒸发源类型,确实会影响铝膜的微观质量。做TPU高亮膜的产线如果用卷绕式真空蒸镀,蒸发源的稳定性和坩埚设计就是反射率一致性的底层保障,这个不是靠调后期参数能补回来的。
所以回到85%和97%的选择上。如果你拿到的样品是97%,先别急着高兴,问三个问题:底涂是什么体系、附着力热循环数据有没有、弯折测试后反射率保持率是多少。如果对方答得上来,这个97%大概率是真的,而且能撑到成品出厂。如果对方只反复说“我们铝层镀得厚”,那这卷膜到了你手上,可能拆开包装看着挺亮,做成成品放两个月就开始发雾发暗。采购技术协议里把初始反射率和老化后反射率保持率分开写,比只卡一个数字管用得多。

- 微赛首页 联系微赛新材料 关于我们 TPU膜资讯
- TPEE膜 高透型TPEE防水透气膜 中透型TPEE防水透气膜 低透型TPEE防水透气膜 透明亚光TPEE阻燃膜
- TPU高阻隔膜 TPU雾面膜 TPU透明包装膜 TPU镀钛膜 镀铝无纺布
- TPU产业膜 耐黄变TPU高透明膜 TPU黑色阻燃膜 3μ超薄TPU导电背胶膜 TPU高亮镀铝膜
微信公众号
联系人:梁经理
热线:13731198552
邮箱:594642201@qq.com
地址:石家庄高新区辽河道36号
版权 河北微赛新材料主营:tpu镭射彩虹膜,装饰无纺布膜,热熔胶膜,水囊膜,油囊膜等 Powered by EyouCms 备案号:冀ICP备2020028438号-2 公安备案号:冀公网安备13019902000824号
 2880613710
 13731198552

