河北微赛新材料主营:tpu镭射彩虹膜,装饰无纺布膜,热熔胶膜,水囊膜,油囊膜,tpee安全气囊膜,声学膜等
咨询热线:梁经理 13731198552 / 胡先生 13731198552
产品展示
PRODUCTS
联系我们
CONTACT
地址:石家庄高新区辽河道36号
电话:13731198552
邮箱:594642201@qq.com
TPU筒状膜吹膜工艺与流延工艺的厚度均匀性及热封性能差异讲解
发表时间:2026-10-12 | 浏览次数:
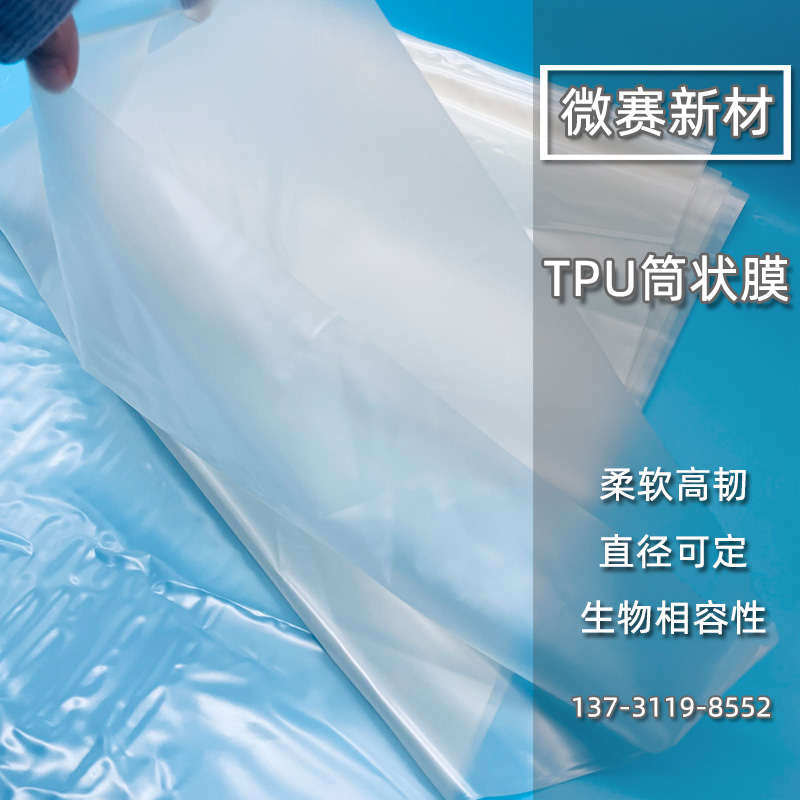
TPU筒状膜用吹膜还是流延,这个问题在采购圈里经常被简化成“哪个厚薄更匀”,但真把两种膜拿到热封机上一过,差别就藏不住了。厚度均匀性和热封性能这两个指标,在吹膜和流延之间的取舍逻辑,其实比大多数人以为的要拧巴。
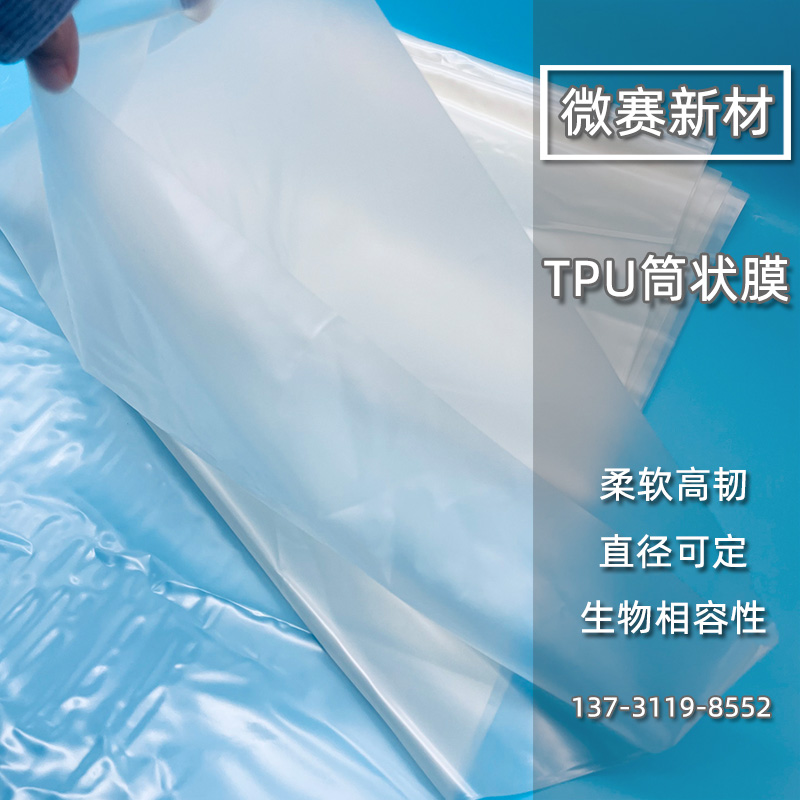
吹膜法的原理是把熔融TPU从环形模头挤出成管坯,然后往管子里吹压缩空气,像吹气球一样把膜泡撑大。这个吹胀过程同时给了薄膜横向的拉伸取向,牵引辊往上拉又给了纵向取向,所以吹膜TPU的纵横双向强度相对均衡。但问题也出在“吹”这个动作上。环形模头的加工和装配精度要求极高,稍有误差没法靠调整补偿,厚度公差基本在10%左右。而且膜泡冷却靠风环吹风,管状膜一周的冷却均匀性很难做到完美,厚度波动是结构性的,不是调参数能消掉的。
流延法走的是另一条路。熔融TPU从狭缝模头挤出来,直接贴在冷却辊上急冷定型。平模里面有滞留槽保证物料流动均匀,模唇间隙用自动调节装置控制,厚度公差能压到3%以下。有组对比数据挺说明问题:吹膜厚度范围0.02到0.50mm、公差±5%,流延能做到0.012到0.20mm、公差±2%。流延膜的透明度也明显更好,光学级产品雾度能做到1.5%以下,吹膜出来的膜更多是半透明状态。
但到了热封性能这块,情况就反过来了。热封的本质是让TPU膜在温度和压力下重新软化、流动、贴合。流延膜因为冷却速度快、分子排列有序,结晶度相对高一些,软化再流动需要的能量反而更明确。而吹膜TPU经过双向拉伸,分子链处于一个相对“紧绷”的状态。有做TPU热熔胶膜的厂家说得很直接:吹塑膜在热熔粘合的加热过程中热收缩大,容易导致粘合不良。这个逻辑放到筒状膜的热封上同样成立——吹膜做的筒状膜,在封口加热的时候膜会往回缩,封边位置的材料被拉薄或者移位,封合强度就不稳定。
不过吹膜有个流延给不了的东西:无缝筒状结构本身。流延法做出来的是平膜,要变成筒状必须再切再焊,多一道工序就多一个热封薄弱点。吹膜从模头出来就是管状,直接收卷就是无缝的筒,用在需要管状形态的场合,省掉的那道热封边本身就是可靠性优势。而且吹膜在宽幅上更灵活,调节吹胀比和牵引速度就能改膜宽,流延受狭缝模头尺寸限制,做宽幅的挑战更大。
实际选型的时候,要先看看产品是靠筒状膜本身的气密性来保证功能,还是靠后续热封加工成袋或者成型。如果是前者,吹膜的无缝筒体是结构性的优势,厚度那点波动只要在公差范围内不影响气密就行。如果是后者,热封工序的良率和封口强度直接决定成品合格率,流延膜的厚度一致性会让热封参数更容易稳定下来,收缩小意味着封边位置不会跑。吹膜在“成型形态”上有先天优势,流延在“后续加工稳定性”上更让人省心,这两条逻辑打架的时候,得看你自己的产线更怕哪一头出问题。

- 微赛首页 联系微赛新材料 关于我们 TPU膜资讯
- TPEE膜 高透型TPEE防水透气膜 中透型TPEE防水透气膜 低透型TPEE防水透气膜 透明亚光TPEE阻燃膜
- TPU高阻隔膜 TPU雾面膜 TPU透明包装膜 TPU镀钛膜 镀铝无纺布
- TPU产业膜 耐黄变TPU高透明膜 TPU黑色阻燃膜 3μ超薄TPU导电背胶膜 TPU高亮镀铝膜
微信公众号
联系人:梁经理
热线:13731198552
邮箱:594642201@qq.com
地址:石家庄高新区辽河道36号
版权 河北微赛新材料主营:tpu镭射彩虹膜,装饰无纺布膜,热熔胶膜,水囊膜,油囊膜等 Powered by EyouCms 备案号:冀ICP备2020028438号-2 公安备案号:冀公网安备13019902000824号
 2880613710
 13731198552

